 English
 简体中文
 Español
 Русский
 Português
 العربية
- Produits laitiers
- Australie
- 2024
Oxydation de l'acier inoxydable en milieu côtier
L'oxydation de l'acier inoxydable en milieu côtier est généralement attribuée au choix de la nuance, ce qui est rarement le cas. Dans une usine laitière australienne située à proximité de la mer, des supports en 304 présentaient des taches brunes en moins de deux ans — et la solution n'a pas consisté à opter pour un acier plus onéreux.
Où l'acier se trouve
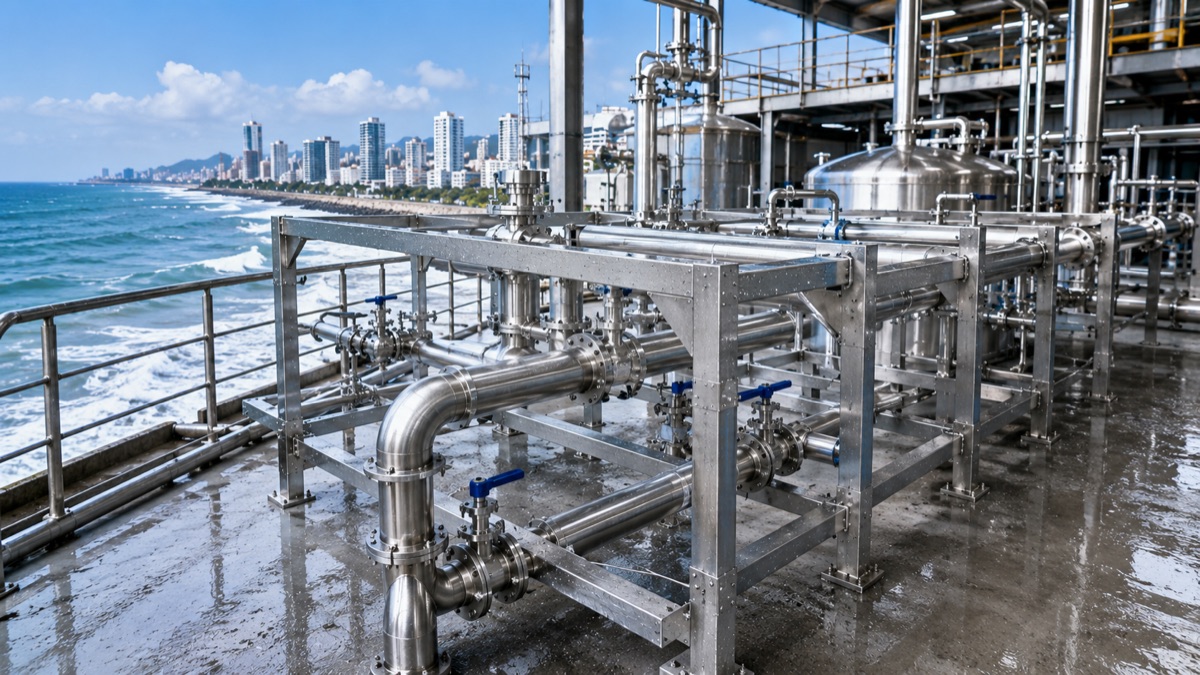
Une usine laitière est un bâtiment en acier inoxydable parcouru par du lait. Le lait cru est réceptionné, stocké, pasteurisé, homogénéisé, fermenté et conditionné, et chacune de ces étapes est canalisée. Ce qui soutient la tuyauterie n'a rien de remarquable : supports de tuyaux, pieds d'équipements, châssis de plateformes. Mais c'est le squelette sur lequel repose toute la ligne, et il se trouve dans la même enveloppe hygiénique que le produit.
Cette usine transforme des produits laitiers sur la côte australienne. La proximité avec l'eau explique tout.
Où commence l'oxydation de l'acier inoxydable en milieu côtier
L'inox n'est pas inerte. Il est protégé. Cette protection est assurée par un film d'oxyde de chrome de quelques atomes d'épaisseur, qui se forme à la surface et se régénère en cas de rayure. Tant que ce film est dense et continu, l'air et l'eau n'atteignent jamais le métal sous-jacent.
Les chlorures parviennent à le traverser. Les embruns marins transportent des ions chlorure, qui sont petits et fortement polaires. Ils se déposent à la surface, s'immiscent dans le film et réagissent avec le métal pour former des chlorures solubles. Le film se dissout localement plutôt qu'uniformément, et là où il se dissout, une piqûre prend naissance. Une fois amorcée, cette piqûre s'entretient d'elle-même, car la chimie à l'intérieur d'une cavité est plus agressive qu'à l'extérieur.
Moins de deux ans après la mise en service, des supports initialement brillants présentaient des taches brunes et des piqûres visibles. Le problème pour l'usine n'était pas d'ordre esthétique. La rouille sur un support situé au-dessus d'une cuve ouverte ou d'un convoyeur constitue un corps étranger susceptible de s'effriter. Un audit tiers de sécurité des denrées alimentaires a qualifié ces supports de surfaces d'équipement non hygiéniques nécessitant une correction. En outre, la corrosion par piqûres rongeait la section porteuse et certains supports avaient commencé à se déformer.
Ce que nous avons fourni
La nuance n'a pas changé. C'est l'état de surface qui a évolué.
L'oxydation du 304 en milieu salin provient presque toujours d'une surface qui n'a jamais été correctement finie. La fabrication laisse des calamines, des projections deSoudure, du fer incrusté par l'outillage et une couche appauvrie en chrome le long des zones thermiquement affectées. Un film passif développé sur cette base est mince, irrégulier et facilement pénétré par les chlorures.
Les supports ont donc été traités selon une gamme opératoire rigoureuse plutôt que par un simple nettoyage. D'abord un sablage abrasif, pour éliminer la calamine, l'huile, les projections et le film dégradé. Ensuite un décapage, qui dissout la couche appauvrie en chrome et laisse une surface plus riche en chrome qu'à l'origine. Enfin une passivation, pour développer un film d'oxyde dense et uniforme sur un métal enfin suffisamment propre pour le supporter.
Ces trois étapes respectent la norme ASTM A380. Le résultat est vérifié à l'aide d'un test au ferroxyl (test au ferricyanure) — point bleu — qui met en évidence le fer libre résiduel à la surface. Soit la pièce est déclarée conforme, soit elle retourne en traitement. Les instruments et l'atelier de finition utilisés sont les mêmes que ceux décrits dans nos contrôles de rugosité de surface. La nuance elle-même est vérifiée au spectromètre dans la section test des matériaux avant toute opération de sablage.
Ce que cela a changé
La durée de vie en service stable sous les embruns salins côtiers est passée de moins de deux ans à plus de cinq ans, et le budget de maintenance annuelle de ces supports a chuté d'environ 70 %.
La non-conformité de l'audit a disparu en même temps que la rouille, ce qui correspond précisément au résultat recherché par l'usine. Personne ne parcourt plus la ligne de production avec une brosse métallique avant une inspection, et aucun élément situé au-dessus d'une cuve ouverte ne s'effrite.
Cinq ans correspondent à la limite de mesure plutôt qu'à la limite du fini de surface — après cinq ans, les supports réussissaient toujours les tests.
Pourquoi ils sont venus nous voir
Nous ne traitons pas un support comme un simple étrier. Sur un site côtier, il fait partie du dossier de sécurité alimentaire, et toute défaillance se traduit par une mention dans un rapport.
L'idée reçue qu'il convient de débattre est que le 304 rouille. Le 304 rouille lorsqu'il bénéficie d'une mauvaise finition. Le sablage, le décapage et la passivation s'apparentent à du nettoyage sans en être. Il s'agit d'un processus chimique dont les variables déterminent le résultat : quel média, à quelle pression. De quoi est composée la solution de décapage et combien de temps la pièce y séjourne. Avec quelle minutie elle est rincée et séchée par la suite. Un mauvais rinçage équivaut à engendrer le problème suivant.
Chacun de ces paramètres est maintenu conforme à la norme ASTM A380 ici, sur chaque pièce. Un film passif est soit dense et uniforme, soit il constitue une amorce pour les chlorures. Ce qu'une usine côtière achète, c'est la tranquillité d'esprit concernant ses supports.
Cela se produit-il sur votre ligne ?
Indiquez-nous la dimension, le raccordement et le fluide, et vous recevrez une offre chiffrée plutôt qu’une demande de précisions.