 English
 简体中文
 Español
 Русский
 Français
 العربية
Procedimentos de limpeza e manutenção de válvulas de macho sanitárias em unidades de processamento alimentar
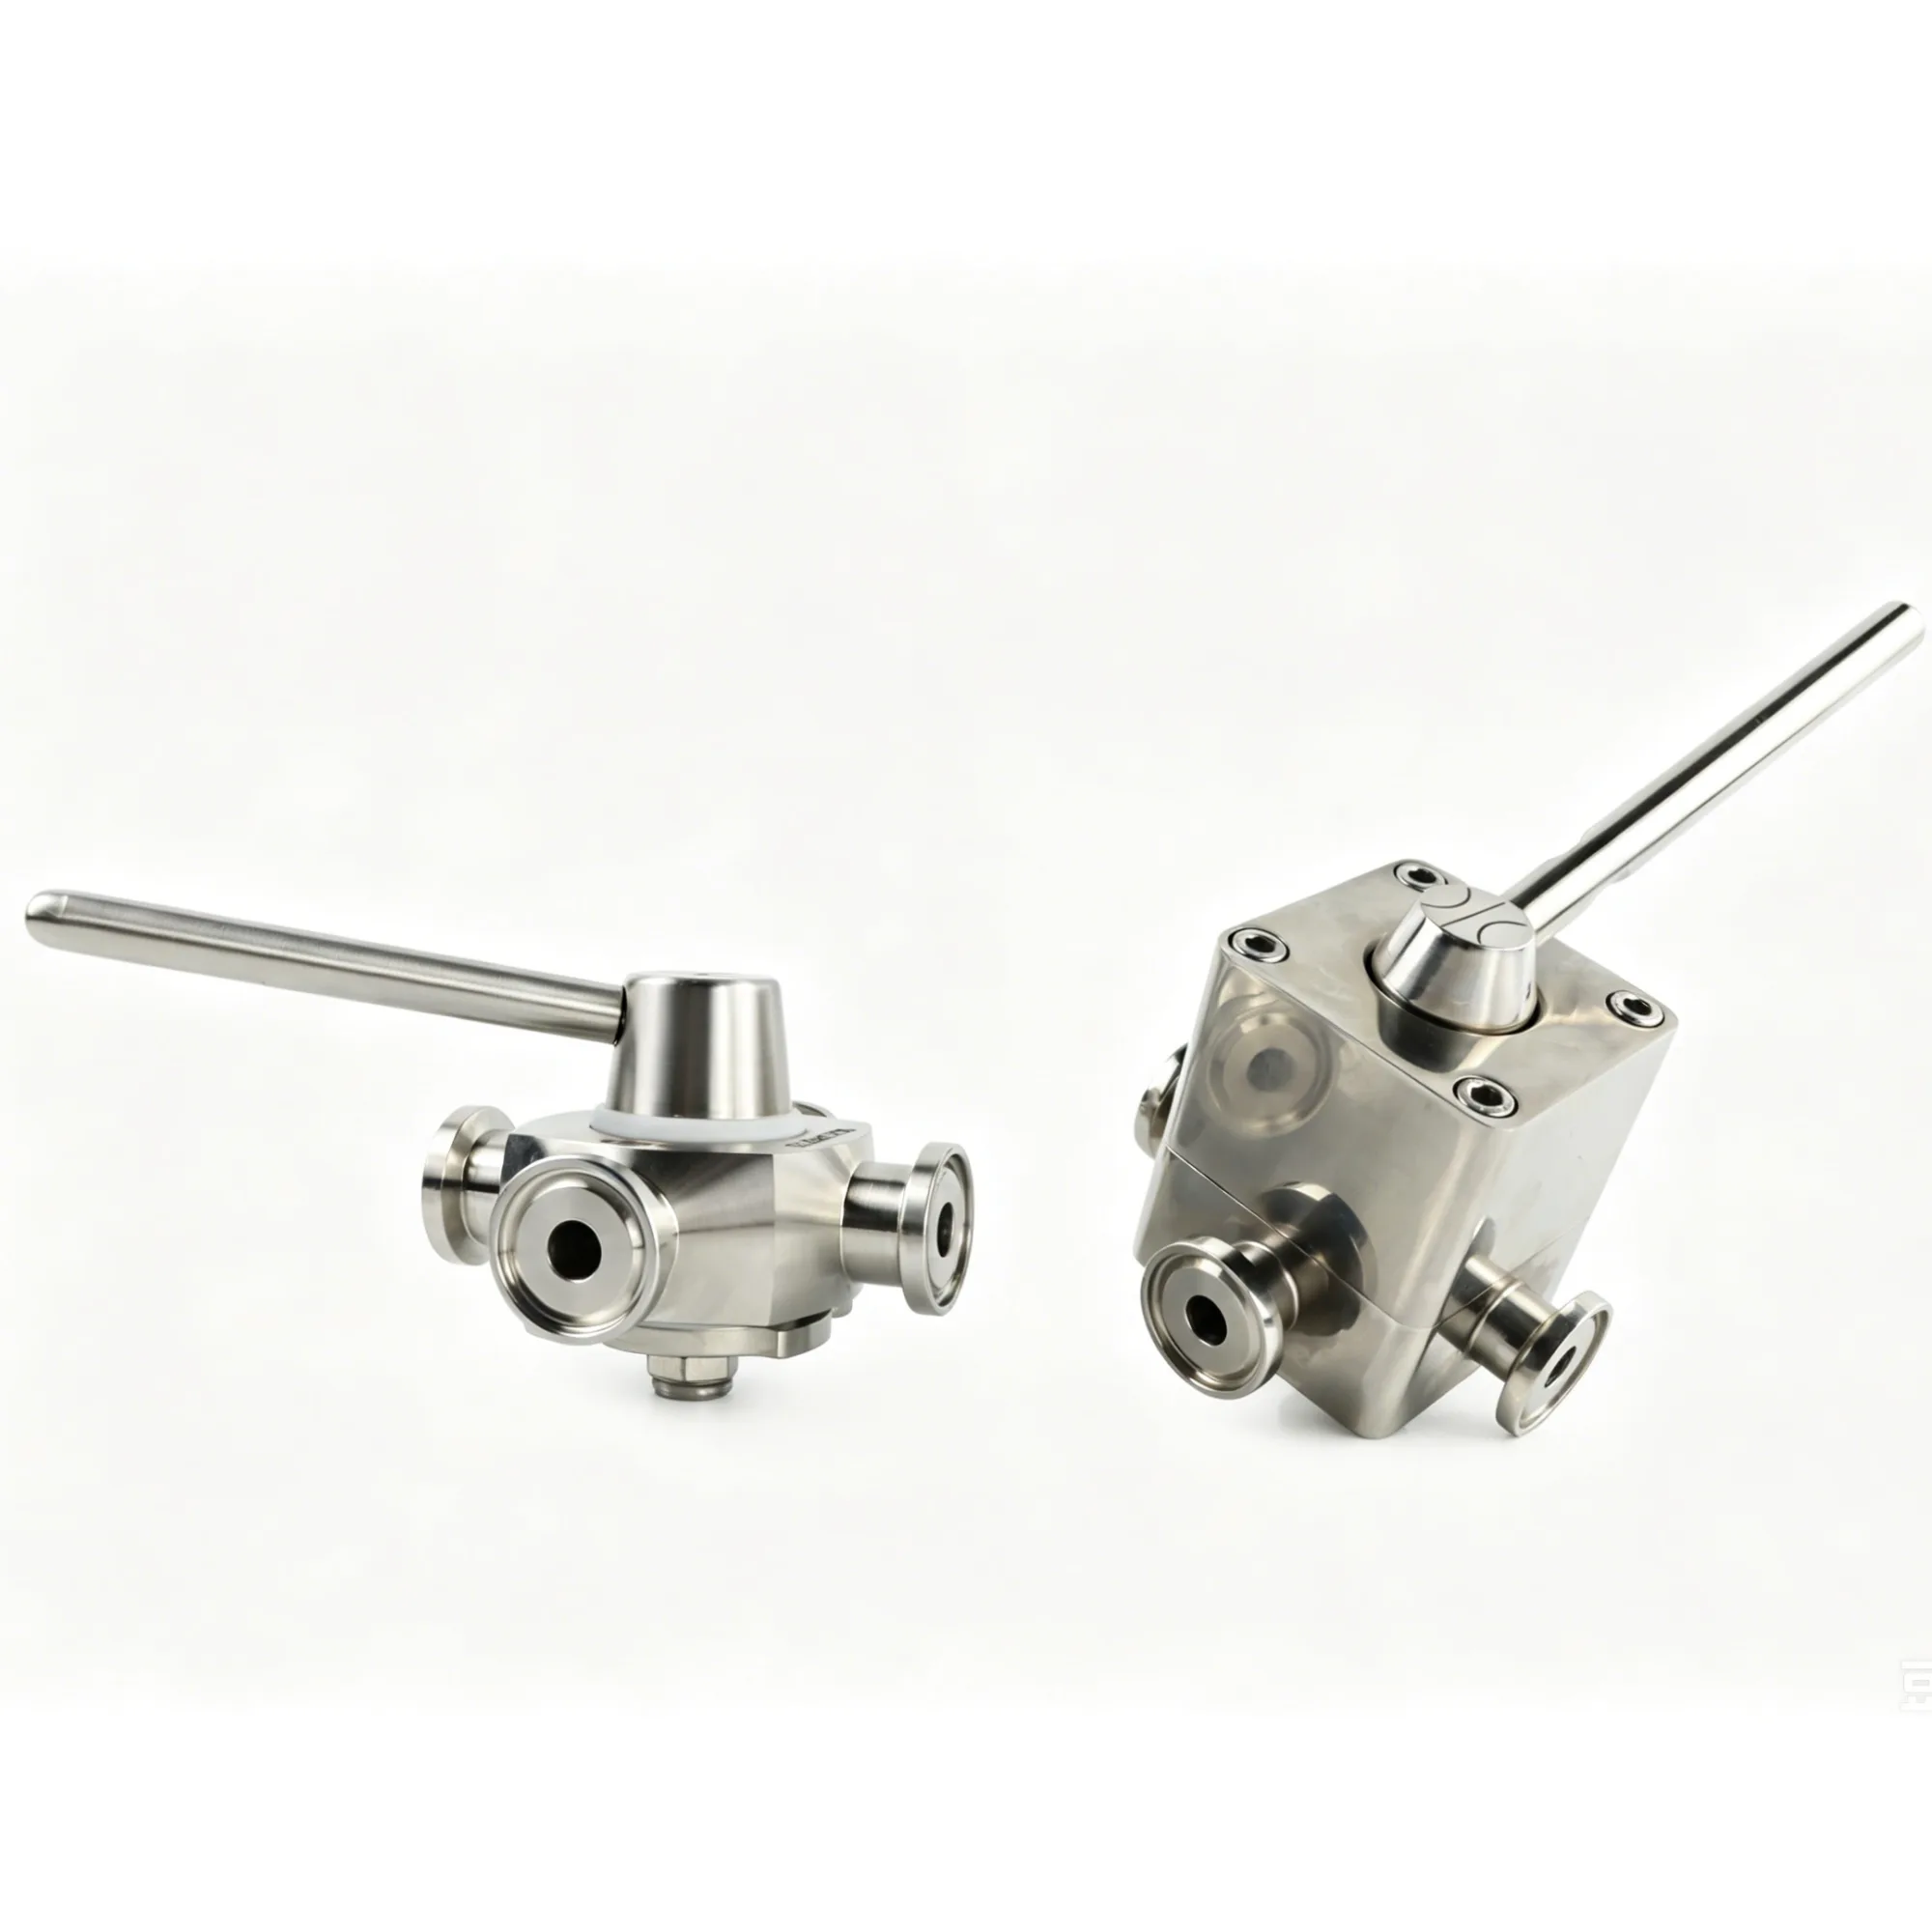
Em unidades de processamento alimentar, o cerne dos procedimentos de limpeza e manutenção de válvulas de macho sanitárias reside na criação de um sistema completo, desde a limpeza diária até à manutenção periódica.
Em unidades de processamento alimentar, o cerne dos procedimentos de limpeza e manutenção de válvulas de macho sanitárias reside na criação de um sistema completo, desde a limpeza diária até à manutenção periódica. Os procedimentos operacionais e normas específicos devem ser definidos com base na frequência de utilização, nos níveis de resíduos de produto e no design do equipamento.
Visão geral dos procedimentos de limpeza e manutenção de válvulas de macho sanitárias em unidades de processamento alimentar
Um sistema completo inclui tipicamente os quatro componentes-chave seguintes, detalhados no Procedimento Operacional Padrão (SOP).
Princípios fundamentais – Orientação para todas as práticas
Oportunidade: A limpeza é mais eficaz logo após a produção, enquanto o equipamento ainda está quente e o produto não secou nem formou incrustações.
Abrangência: Garantir que a solução de limpeza ou desinfetante percorre todas as superfícies internas da válvula em contacto com o produto, incluindo o macho, a sede e outras cavidades.
Rastreabilidade: Os parâmetros críticos (tempo, temperatura, concentração e caudal) de todo o processo, especialmente do CIP/SIP, devem ser registados e arquivados para consulta futura, assegurando a eficácia de cada limpeza.
Compatibilidade: Todos os agentes de limpeza, desinfetantes e lubrificantes selecionados devem ser totalmente compatíveis com os materiais da válvula (como aço inoxidável 316L, vedantes em EPDM/PTFE) para evitar corrosão ou danos.
Segue-se uma análise detalhada dos quatro procedimentos fundamentais mencionados acima.
Inspeção diária e limpeza manual
Esta é a etapa mais básica e frequente, geralmente realizada antes e depois de cada turno de produção.
Lista de verificação de inspeção pré e pós-produção
Inspeção visual: Confirmar que a superfície exterior da válvula está isenta de manchas evidentes, ferrugem, desgaste ou sinais de fuga de produto.
Verificação de estado: Confirmar que a válvula se encontra na posição correta de abertura ou fecho.
Flexibilidade de operação: Rodar suavemente o manípulo à mão para verificar se o movimento é fluido e sem bloqueios. Assegurar que a operação é possível por uma só pessoa, sem recurso a alavanca.
Limpeza manual (se for necessária desmontagem e lavagem)
Desmontagem: Consultar o manual do fabricante para desmontar o corpo da válvula e separar os componentes amovíveis, como o macho e os anéis de vedação.
Imersão e escovagem: Mergulhar os componentes desmontados num agente de limpeza de grau alimentar (por exemplo, solução alcalina suave). Limpar manualmente todos os componentes com uma escova macia, especialmente os cantos de difícil acesso.
Enxaguamento e secagem: Enxaguar abundantemente com água limpa e garantir que a válvula fica completamente seca, interior e exteriormente.
Procedimento de limpeza e desinfeção profunda CIP/SIP
Quando a linha de produção opera em grande escala e de forma contínua, o CIP/SIP é o método de limpeza mais eficaz e normalizado. Este procedimento segue tipicamente etapas padronizadas pela indústria.
Método padrão de cinco etapas do CIP (limpeza no local)
Pré-enxaguamento (3-5 minutos): Enxaguar brevemente com água à temperatura ambiente ou morna ≤50 ℃, a caudal elevado, para remover a maior parte dos resíduos de produto. Lavagem alcalina (15-30 minutos): Fazer circular uma solução de hidróxido de sódio (NaOH) a 75-85 ℃ (concentração 1,0 %-2,0 %) para remover matéria orgânica como gorduras e proteínas.
Enxaguamento intermédio (5-10 minutos): Enxaguar abundantemente com água limpa até o pH do efluente ser neutro.
Lavagem ácida (15-20 minutos) (conforme necessário): Periodicamente (por exemplo, semanalmente), fazer circular uma solução de ácido nítrico ou fosfórico a 60-70 ℃ para dissolver incrustações, pedra de leite e outros depósitos de sais inorgânicos.
Enxaguamento final: Enxaguar abundantemente com água purificada que cumpra os requisitos de produção, garantindo a ausência de resíduos de agentes de limpeza.
Esterilização SIP – Eliminação de microrganismos
Esterilização por vapor: Manter vapor saturado a alta temperatura (por exemplo, 121-140 ℃) durante um período determinado é um dos métodos mais comuns e fiáveis na indústria alimentar.
Esterilização química: Fazer circular uma solução desinfetante como ácido peracético (PAA, 100-200 ppm) ou peróxido de hidrogénio durante 10-15 minutos. Adequado para certas aplicações onde não são permitidas temperaturas elevadas.
Resolução de problemas comuns: Na operação e manutenção, a resolução atempada de pequenos problemas pode prevenir avarias graves.
Manutenção preventiva e cuidados
Para garantir o funcionamento fiável da válvula a longo prazo, é necessário estabelecer um sistema de manutenção planeada.
Inspeções regulares (mensais/trimestrais): Verificar principalmente o desempenho de vedação, a flexibilidade das peças móveis, o binário e a vedação da haste.
Manutenção de componentes críticos (anual/conforme necessário): Substituir todos os vedantes, inspecionar o macho quanto a desgaste (profundidade máxima de riscos ≤ 0,1 mm) e limpar o interior do corpo da válvula.
Seleção de lubrificantes/vedantes adequados: Utilizar sempre massa lubrificante de grau alimentar e dar prioridade a vedantes do fabricante original (OEM) ou equivalentes, para garantir compatibilidade e higiene.
Estabelecer registos de manutenção rastreáveis: Registar a data, o responsável, o conteúdo e os resultados de cada limpeza, desinfeção e substituição de componentes, para facilitar futuras auditorias de qualidade e análise de falhas.