 English
 简体中文
 Español
 Русский
 Français
 Português
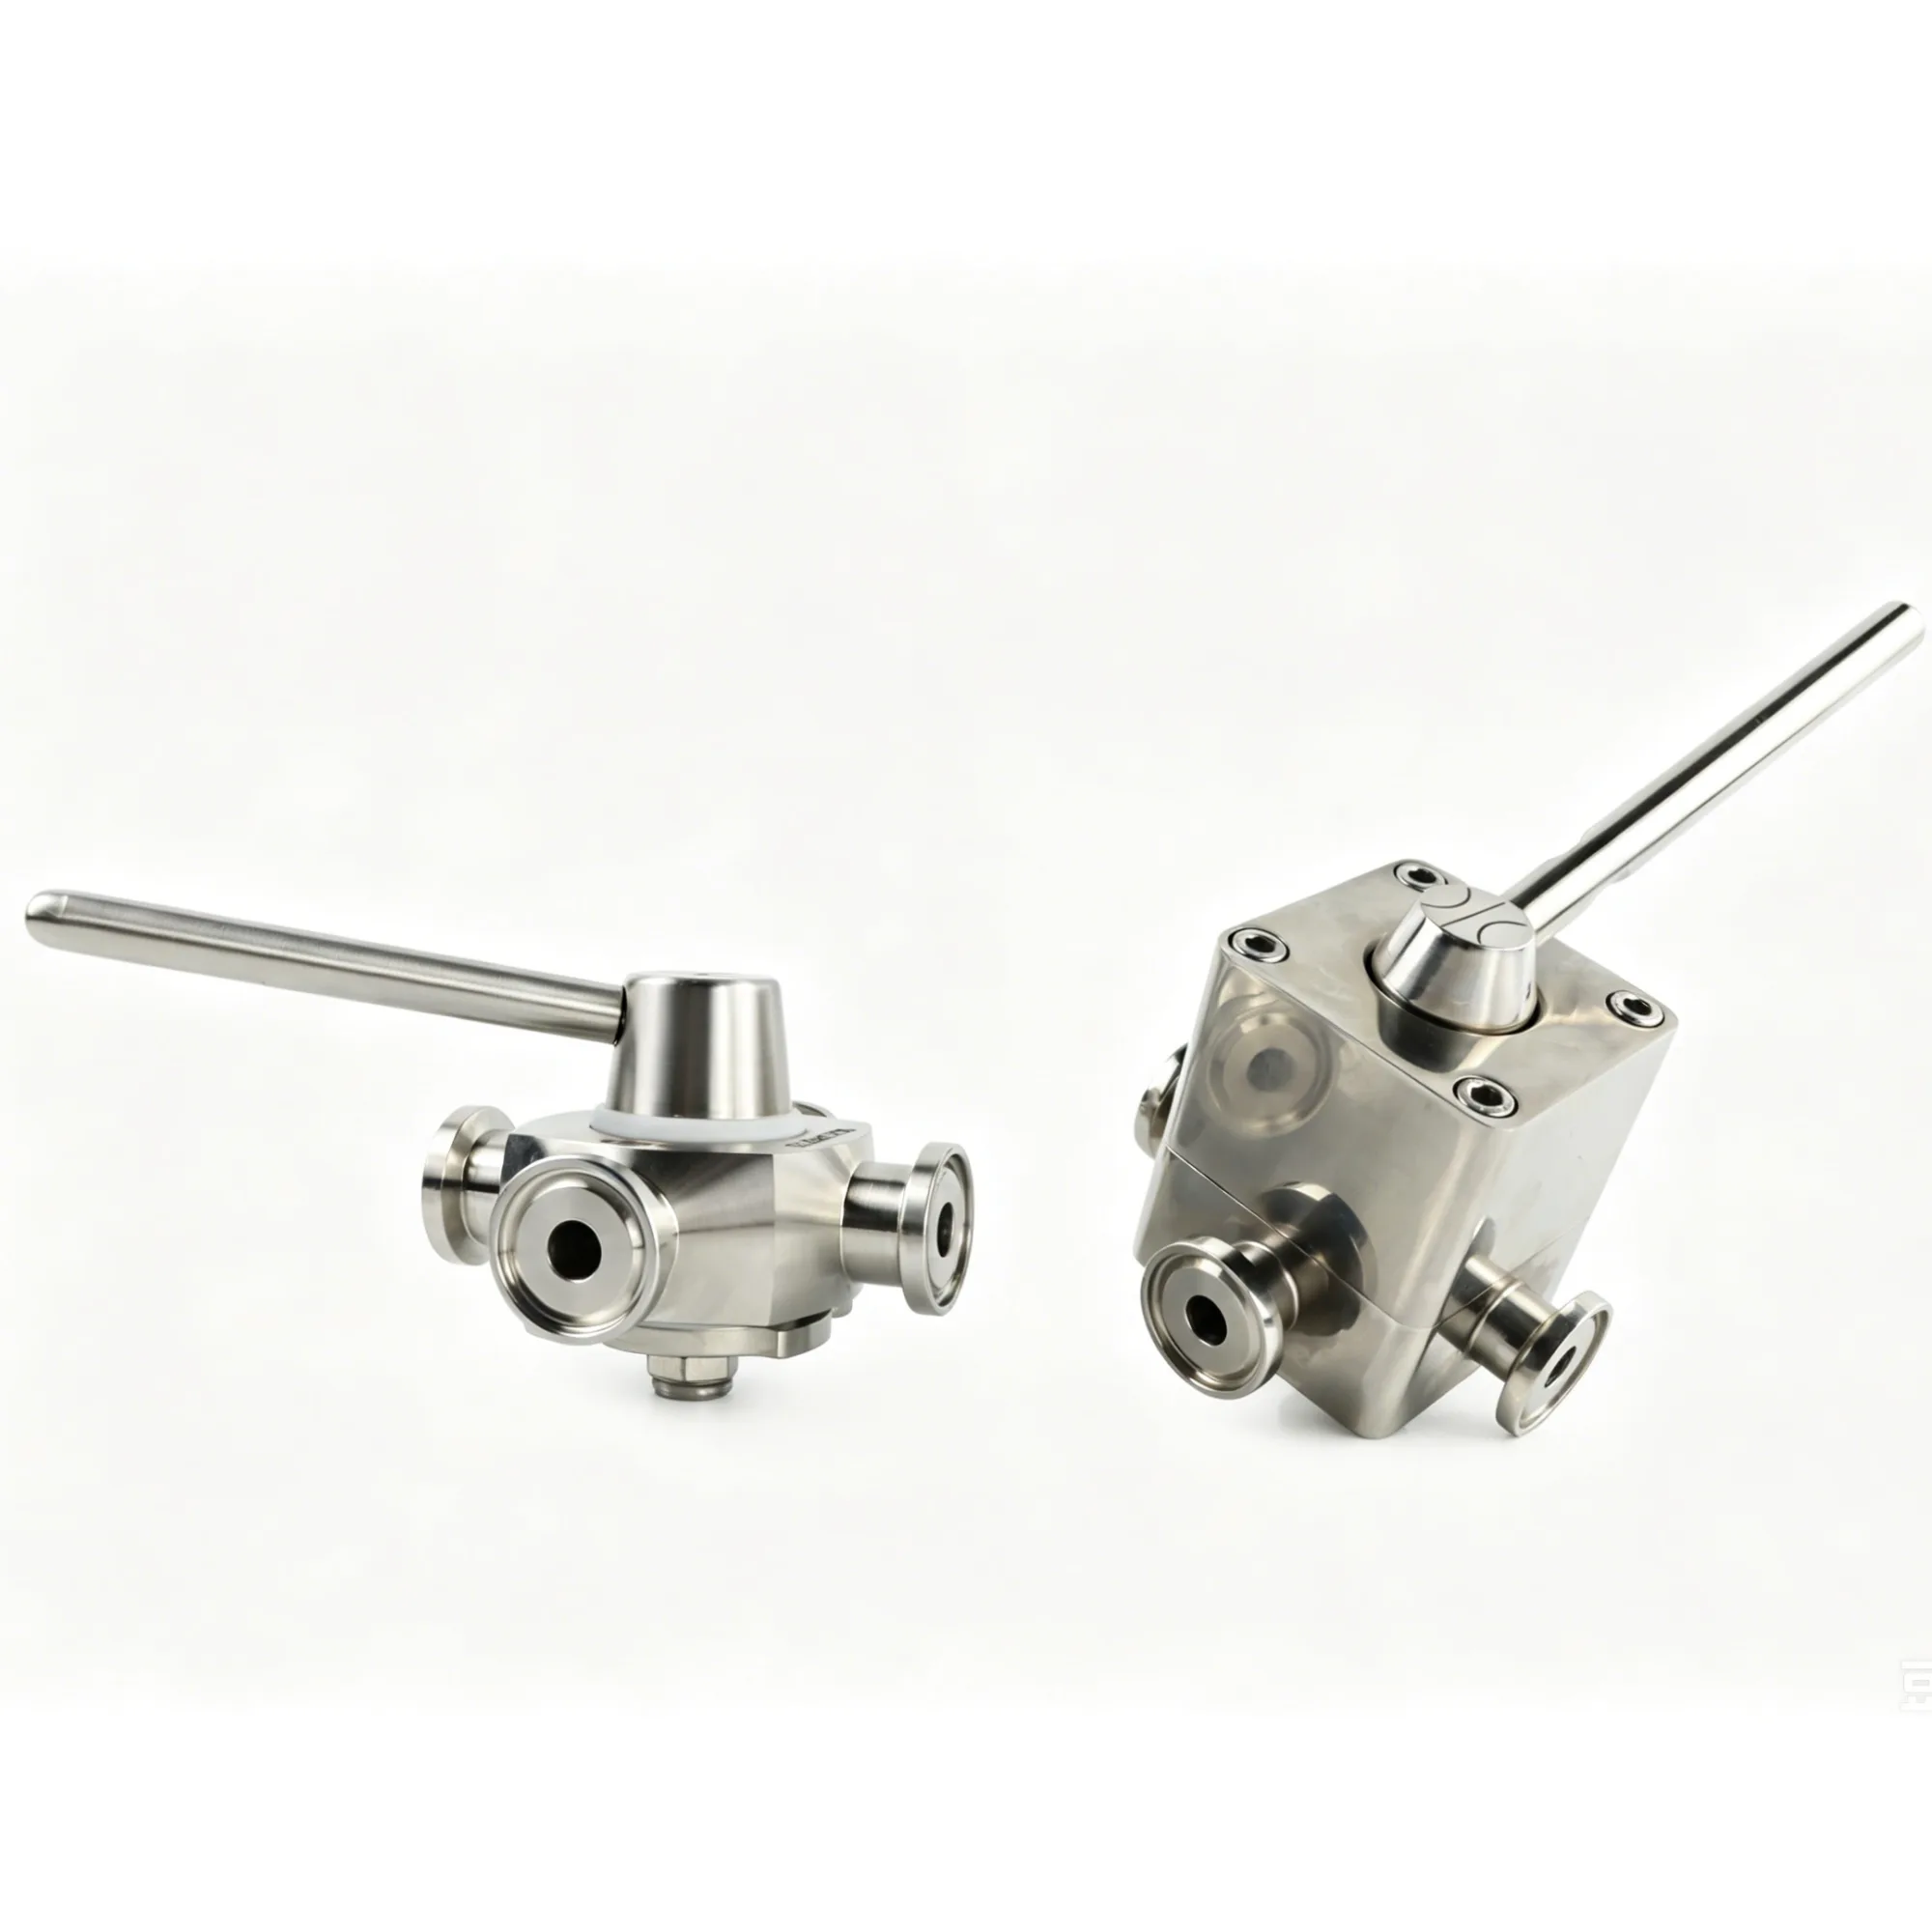
إجراءات التنظيف والصيانة لصمامات السدادة الصحية في مصانع تجهيز الأغذية
في مصانع تجهيز الأغذية، يتمحور جوهر إجراءات التنظيف والصيانة لصمامات السدادة الصحية حول إنشاء نظام متكامل يمتد من التنظيف اليومي إلى الصيانة الدورية.
في مصانع تجهيز الأغذية، يتمحور جوهر إجراءات التنظيف والصيانة لصمامات السدادة الصحية حول إنشاء نظام متكامل يمتد من التنظيف اليومي إلى الصيانة الدورية. يجب تطوير إجراءات ومعايير تشغيل محددة بناءً على تكرار الاستخدام ومستويات بقايا المواد وتصميم المعدات.
نظرة عامة على إجراءات تنظيف وصيانة صمامات السدادة الصحية في مصانع تجهيز الأغذية
يتضمن النظام المتكامل عادةً المكونات الأربعة الرئيسية التالية، والمفصّلة في إجراءات التشغيل القياسية (SOP).
المبادئ الأساسية – الموجّهة لجميع الممارسات
التوقيت المناسب: يكون التنظيف أكثر فعالية بعد الإنتاج مباشرة، بينما لا تزال المعدات دافئة ولم تجف المواد وتتصلب.
الشمولية: ضمان تدفق محلول التنظيف أو المطهر عبر جميع الأسطح الداخلية للصمام التي تتلامس مع المنتج، بما في ذلك السدادة والمقعد والتجاويف الأخرى.
قابلية التحقق: يجب تسجيل وأرشفة المعايير الرئيسية (مثل الوقت ودرجة الحرارة والتركيز ومعدل التدفق) للعملية بأكملها، وخاصة إجراءات CIP/SIP، للرجوع إليها مستقبلاً وضمان فعالية كل عملية تنظيف.
التوافق: يجب أن تكون جميع عوامل التنظيف والمطهرات ومواد التشحيم المختارة متوافقة تماماً مع مواد الصمام (مثل الفولاذ المقاوم للصدأ 316L وموانع التسرب EPDM/PTFE) لتجنب التآكل أو التلف.
فيما يلي تحليل مفصّل للإجراءات الأساسية الأربعة المذكورة أعلاه.
الفحص اليومي والتنظيف اليدوي
هذه هي الخطوة الأساسية والأكثر تكراراً، وتُجرى عادةً قبل وبعد كل وردية إنتاج.
قائمة فحص ما قبل وبعد الإنتاج
الفحص البصري: التأكد من خلو السطح الخارجي للصمام من البقع الواضحة أو الصدأ أو التآكل أو علامات تسرب المواد.
التحقق من الحالة: التأكد من أن الصمام في وضع الفتح أو الإغلاق الصحيح.
مرونة التشغيل: تدوير المقبض برفق يدوياً للتحقق من سلاسة الدوران دون انحشار. ضمان إمكانية التشغيل بشخص واحد دون الحاجة إلى رافعة.
التنظيف اليدوي (في حالة الحاجة إلى التفكيك والغسيل)
التفكيك: الرجوع إلى دليل الشركة المصنعة لتفكيك جسم الصمام وفصل المكونات القابلة للإزالة مثل السدادة وحلقات الإحكام.
النقع والفرك: نقع المكونات المفككة في عامل تنظيف مخصص للأغذية (مثل محلول تنظيف قلوي خفيف). تنظيف جميع المكونات يدوياً بفرشاة ناعمة، وخاصة الزوايا التي يصعب الوصول إليها.
الشطف والتجفيف: الشطف جيداً بالماء النظيف وضمان جفاف الصمام تماماً من الداخل والخارج.
إجراءات التنظيف والتعقيم العميق CIP/SIP
عندما يعمل خط الإنتاج على نطاق واسع وبشكل مستمر، يُعد CIP/SIP أكثر طرق التنظيف فعالية ومعيارية. يتبع هذا الإجراء عادةً الخطوات القياسية في الصناعة.
طريقة CIP (التنظيف في الموقع) ذات الخطوات الخمس القياسية
الشطف المبدئي (3-5 دقائق): شطف سريع بماء بدرجة حرارة الغرفة أو ماء دافئ ≤50℃ بمعدل تدفق عالٍ لإزالة معظم بقايا المواد. الغسيل القلوي (15-30 دقيقة): تدوير محلول هيدروكسيد الصوديوم (NaOH) بدرجة حرارة 75-85℃ (تركيز 1.0%-2.0%) لإزالة المواد العضوية مثل الدهون والبروتينات.
الشطف الوسيط (5-10 دقائق): الشطف جيداً بالماء النظيف حتى يصبح الرقم الهيدروجيني للمياه الخارجة متعادلاً.
الغسيل الحمضي (15-20 دقيقة) (حسب الحاجة): تدوير دوري (مثلاً أسبوعياً) لمحلول حمض النيتريك أو حمض الفوسفوريك بدرجة حرارة 60-70℃ لإذابة القشور وحصى الحليب ورواسب الأملاح غير العضوية الأخرى.
الشطف النهائي: الشطف جيداً بماء نقي يلبي متطلبات الإنتاج، مع ضمان عدم بقاء أي بقايا من عوامل التنظيف.
تعقيم SIP – القضاء على الكائنات الدقيقة
التعقيم بالبخار: الحفاظ على بخار مشبع عالي الحرارة (مثلاً 121-140℃) لفترة زمنية محددة هو أحد أكثر الطرق شيوعاً وموثوقية في صناعة الأغذية.
التعقيم الكيميائي: تدوير محلول مطهر مثل حمض البيراسيتيك (PAA، 100-200ppm) أو بيروكسيد الهيدروجين لمدة 10-15 دقيقة. مناسب لبعض التطبيقات التي لا تسمح بدرجات الحرارة العالية.
استكشاف المشكلات الشائعة وحلها: في التشغيل والصيانة، يمكن أن يمنع الحل الفوري للمشكلات الصغيرة حدوث أعطال كبيرة.
الصيانة الوقائية والعناية
لضمان تشغيل موثوق للصمام على المدى الطويل، يجب إنشاء نظام صيانة مخطط.
الفحوصات الدورية (شهرية/ربع سنوية): التركيز بشكل أساسي على فحص أداء الإحكام ومرونة الأجزاء المتحركة وعزم الدوران وإحكام الساق.
صيانة المكونات الحرجة (سنوية/حسب الحاجة): استبدال جميع موانع التسرب، فحص السدادة للتآكل (أقصى عمق للخدوش ≤ 0.1mm)، وتنظيف الجزء الداخلي لجسم الصمام.
اختيار مواد التشحيم/موانع التسرب المناسبة: استخدام الشحوم المخصصة للأغذية دائماً، وإعطاء الأولوية لموانع التسرب من الشركة المصنعة الأصلية (OEM) أو ما يعادلها لضمان التوافق والنظافة.
إنشاء سجلات صيانة قابلة للتتبع: تسجيل وقت وموظفي ومحتوى ونتائج كل عملية تنظيف وتعقيم واستبدال مكونات لتسهيل عمليات تدقيق الجودة وتحليل الأعطال مستقبلاً.